Trang chủ / Ứng dụng / Nước thải công nghiệp / Nâng cấp dây chuyền ép bùn ngành nhuộm vải: giải pháp 2 tầng Slit Saver SS-624D
Nâng cấp dây chuyền ép bùn ngành nhuộm vải: giải pháp 2 tầng Slit Saver SS-624D
Case study
Tóm tắt nhanh
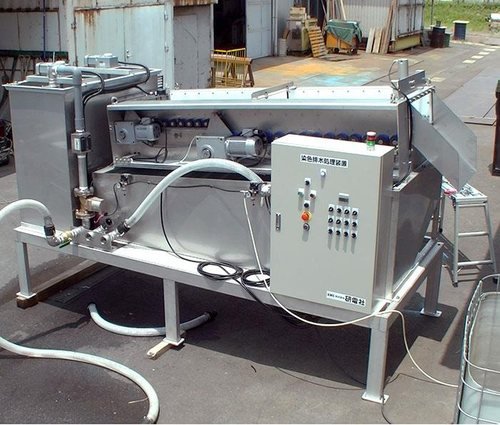
Case study thực tế: cụm 2 tầng Slit Saver SS-624D (cô đặc + ép) thay thế hệ ép bùn cũ xuống cấp tại một cơ sở nhuộm vải Nhật Bản, đạt 99,3% thu hồi SS và giảm gần 98% COD.
Nước thải nhuộm là một trong những dòng thải “khó nhìn nhất bằng mắt thường” — màu đậm khiến người ta dễ đánh giá quá cao mức độ ô nhiễm hữu cơ thực sự, trong khi COD và độ màu lại là hai đại lượng cần xử lý theo hai cơ chế khác nhau. Đây là case nâng cấp tại một cơ sở nhuộm – hoàn tất vải ở Nhật Bản, nơi hệ thống ép bùn cũ đã xuống cấp và không đáp ứng đủ công suất, được thay bằng cụm 2 tầng Slit Saver SS-624D (máy ép bùn dạng con lăn đa đĩa elip).
Tìm hiểu sâu hơn về các công nghệ tách nước bùn trong Cẩm nang xử lý bùn thải.
Bài toán: thiết bị ép bùn cũ xuống cấp, cần công suất cao hơn cho dòng thải nhuộm + bùn hoàn lưu bể tự hoại
Nước thải đầu vào ở đây là hỗn hợp nước thải quy trình nhuộm và bùn hoàn lưu từ bể tự hoại, với SS 8.500 mg/L, BOD 1.200 mg/L, COD 3.000 mg/L, tổng chất rắn (TS) 9.600 mg/L. Về mặt nguyên lý, nước thải nhuộm đặc trưng bởi độ màu cao, pH dao động và nồng độ BOD/COD/TSS đều lớn do lẫn thuốc nhuộm, chất trợ nhuộm và hồ vải; các nghiên cứu xử lý bằng keo tụ kết hợp phương pháp nhiệt/hoá lý cho thấy có thể giảm 66-94% COD và màu tùy công nghệ áp dụng. Vấn đề của khách hàng không phải là chưa keo tụ được, mà là hệ ép bùn cơ khí cũ đã hết tuổi thọ, không theo kịp lưu lượng bông bùn tạo ra sau keo tụ.
Giải pháp: cụm 2 tầng — cô đặc rồi mới ép, tránh quá tải một cấp duy nhất
Khách hàng thay bằng hệ Slit Saver SS-624D gồm 2 tầng nối tiếp: tầng cô đặc (khe lọc 0,5 mm, 10 trụ lọc, 0,4 kW) và tầng ép (khe lọc 0,7 mm, 14 trụ lọc, 0,75 kW), tổng công suất điện 2,35 kW gồm cả phụ kiện. Thiết kế 2 tầng giúp tách vai trò rõ ràng: tầng đầu cô đặc nhanh bông bùn loãng thành bùn đặc hơn, tầng sau mới ép sâu để lấy nước ra tối đa — tránh tình trạng một cấp máy vừa phải cô đặc vừa phải ép sâu cùng lúc, vốn dễ khiến thiết bị chạy dưới hiệu suất thiết kế.
| Lưu lượng (m³/h) | Nồng độ rắn | Năng suất (kgDS/h) | Liều polymer | Độ ẩm bánh bùn |
|---|---|---|---|---|
| 3,0 | 1,4% | 42,0 | 330 mg/L | 16,1% |
| 3,4 | 1,4% | 47,6 | 330 mg/L | 14,9% |
| 4,0 | 1,4% | 56,0 | 330 mg/L | 14,4% |
Kết quả vận hành
Hiệu suất tách đạt rất cao trên cả ba chỉ tiêu: SS giảm từ 8.500 xuống 56 mg/L (thu hồi 99,3%), BOD giảm từ 1.200 xuống 6,9 mg/L (~99,4%), COD giảm từ 3.000 xuống 66 mg/L (~97,8%). Mức giảm BOD/COD cao hơn hẳn so với case xử lý nước thải sơn ở trên là điều hợp lý về nguyên lý: sau khi qua keo tụ, phần lớn chất hữu cơ và màu trong nước thải nhuộm đã chuyển thành bông cặn rắn, nên khi tách rắn-lỏng cơ học loại được phần bông này, phần lớn BOD/COD “đi theo” luôn — khác với nước thải sơn nơi một phần COD vẫn ở dạng hoà tan không kết bông được. Bánh bùn sau ép đạt độ ẩm 14,4-16,1% tùy lưu lượng vận hành, công suất khuyến nghị của cụm thiết bị là 44 kgDS/giờ.
Vì sao đáng chú ý với thị trường Việt Nam
Việt Nam là một trong những trung tâm dệt nhuộm lớn của khu vực, và áp lực xử lý nước thải nhuộm đạt chuẩn xả thải (đặc biệt chỉ tiêu màu và COD) ngày càng chặt. Bài học từ dự án này là: hiệu quả tách rắn-lỏng phụ thuộc rất nhiều vào việc bố trí đúng số tầng và đúng khe lọc cho từng vai trò (cô đặc/ép), thay vì cố nhồi toàn bộ công đoạn vào một cấp máy duy nhất — nhất là khi cơ sở cần nâng công suất mà không có nhiều diện tích để mở rộng dây chuyền.
Câu hỏi thường gặp
Vì sao cần 2 tầng thiết bị (cô đặc + ép) thay vì 1 tầng duy nhất?
Vì bông bùn sau keo tụ ban đầu còn khá loãng; nếu đưa thẳng vào ép sâu, thiết bị dễ quá tải hoặc ép không hiệu quả. Tách thành 2 tầng — cô đặc trước để giảm thể tích nước, ép sâu sau để lấy nước tối đa — giúp mỗi tầng chạy đúng vai trò và đạt độ ẩm bánh bùn thấp hơn.
Vì sao BOD/COD ở dự án này giảm mạnh hơn nhiều case xử lý nước thải sơn?
Vì bản chất ô nhiễm khác nhau: nước thải nhuộm sau keo tụ có phần lớn chất hữu cơ và màu đã chuyển hoá thành bông cặn rắn, dễ bị giữ lại khi tách cơ học. Trong khi đó nước thải sơn còn nhiều COD hoà tan từ nhựa nền, phụ gia, vốn không kết bông và không thể loại bỏ chỉ bằng tách cơ học.
Khi nào nên cân nhắc nâng cấp từ hệ ép bùn 1 tầng lên 2 tầng?
Khi lưu lượng hoặc tải chất rắn tăng vượt công suất thiết kế ban đầu, hoặc khi thiết bị hiện tại đã xuống cấp và độ ẩm bánh bùn đầu ra không còn đạt yêu cầu. Bố trí 2 tầng cô đặc-ép giúp mở rộng công suất mà không cần tăng gấp đôi diện tích lắp đặt như khi nhân đôi một dây chuyền 1 tầng.
Case study
Case study liên quan
 Case study
Tách mảnh nhựa khỏi nước thải tái chế kim loại: một nhà máy tái chế tại Nhật Bản dùng Slit Saver SS-616
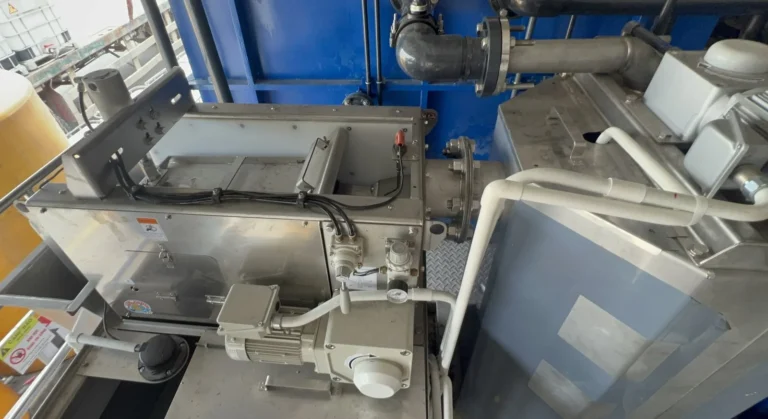
Một nhà máy tái chế kim loại tại tỉnh Aichi, Nhật Bản dùng Slit Saver SS-616 để tách nhanh mảnh nhựa lẫn trong nước thải trước khi xả — máy nhỏ gọn (0,4kW), vận hành liên tục 24/24 trong không gian hạn chế.
 Case study
Bùn hóa lý nhà máy hóa chất phụ gia xây dựng: bộ Slit Saver SY-38 tách bùn hóa lý bậc 1, bánh bùn 79% ẩm
Nhà máy hóa chất phụ gia xây dựng ở miền Bắc Việt Nam dùng bộ Slit Saver SY-38 trọn bộ tách bùn hóa lý bậc 1: 1 m³/giờ bùn thô, bánh bùn 79% ẩm, bàn giao 2026.
Case study
Bùn công nghiệp cụm công nghiệp miền Nam: bộ Slit Saver SY-612 trọn bộ, bánh bùn 82,95% ẩm
Bộ Slit Saver SY-612 trọn bộ tại một cụm công nghiệp ở miền Nam Việt Nam, bàn giao 2024: bùn 1,25% chất rắn, polymer cation 200 mg/L, bánh bùn 82,95% ẩm (lần đo 15/8/2025).